-
Tangki Kaca Yang Dilelehkan Ke Baja (749)
-
Tangki Baja Tidak Berlemak (434)
-
Tangki epoxy yang terikat dengan fusi (592)
-
Tangki Baja Galvanis (321)
-
Atap Dome Aluminium (1336)
-
Tangki penyimpanan air limbah (237)
-
tangki baja las (457)
-
Kapal Tekanan (295)
-
Pencernaan Anaerobik (202)
-
Tangki Air Industri (349)
-
Tangki baja berlapis kaca (180)
-
Tangki Baja Berbolt (389)
-
Tangki Penyimpanan Lumpur (115)
-
Tangki Penyimpanan Biogas (173)
-
Tangki Penyimpanan Leachate (133)
-
Tangki penyimpanan air pertanian (179)
-
Tangki Air Api (166)
-
Silos Gudang Gandum (146)
-
Proyek Biogas (424)
-
Proyek Pengolahan Air Limbah (1440)
-
Atap Membran Ganda (223)

|
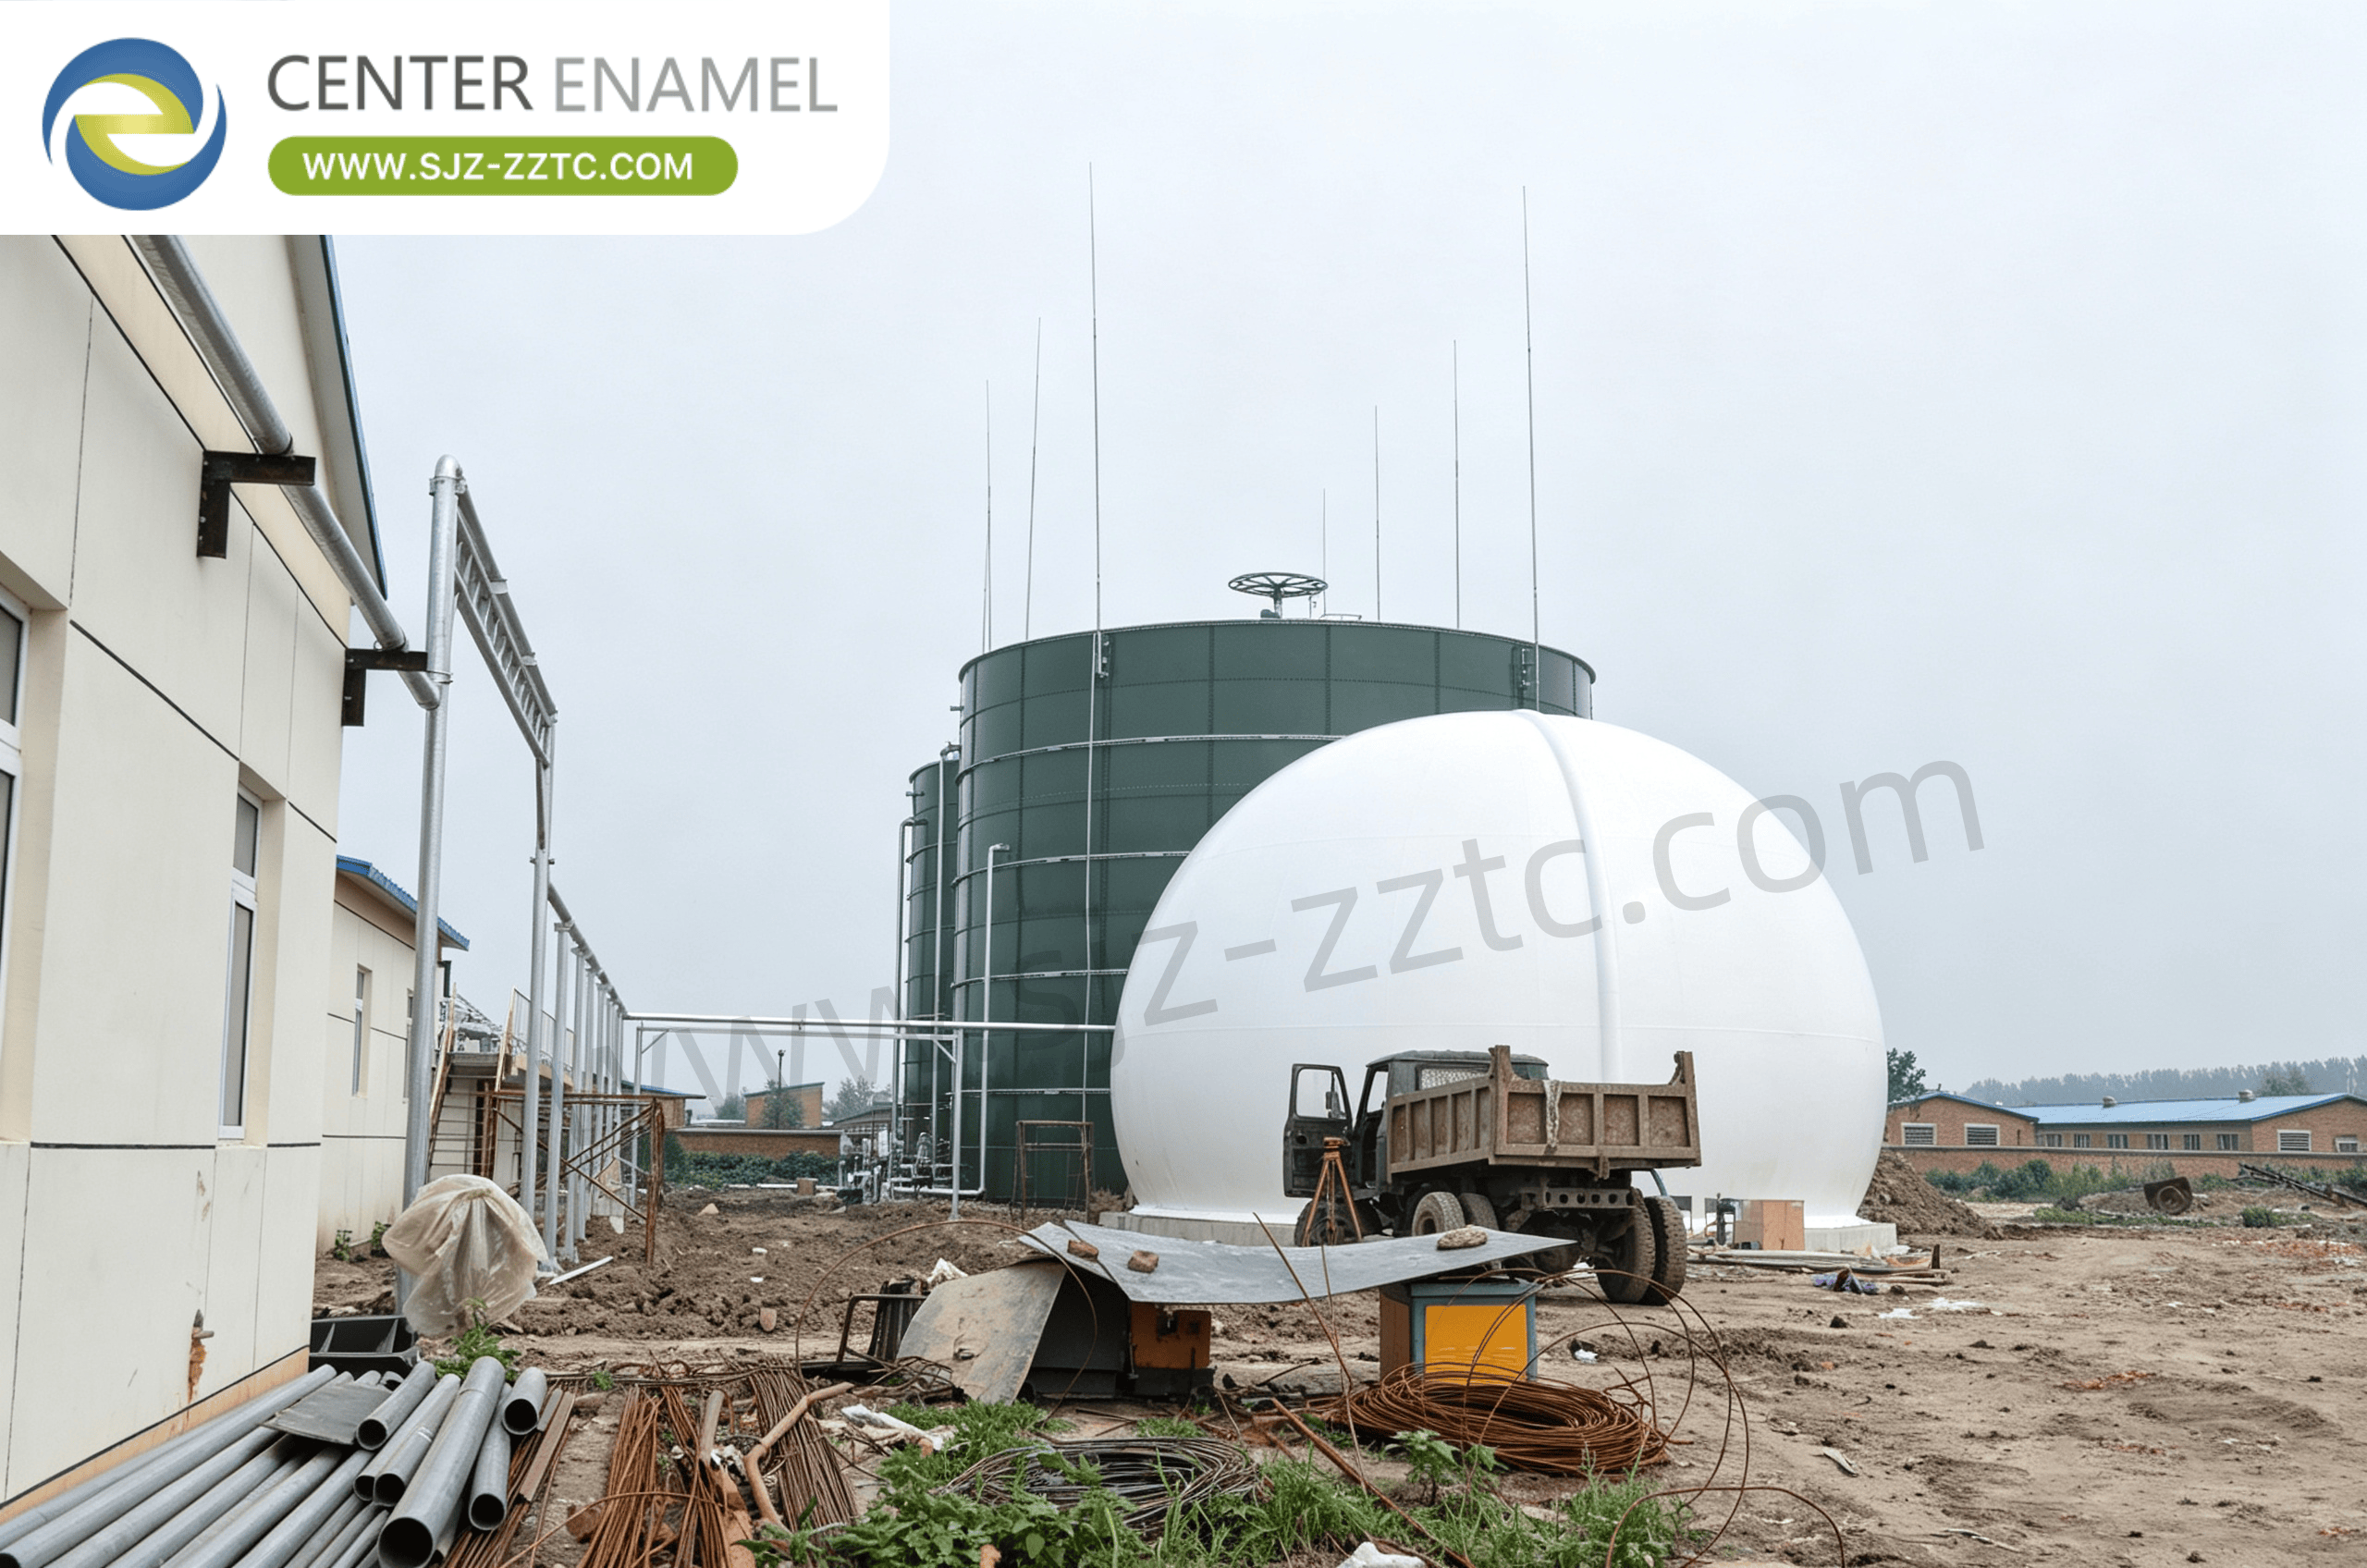
Kontraktor EPC Terkemuka dan Proses USR untuk Pengolahan POME di Nigeria
| Tempat asal: | Cina |
| Nama merek: | CEC TANKS |
| Sertifikasi: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Nomor model: | W |
| Kuantitas min Order: | 1set |
| Harga: | $5000~$20000 one set |
| Kemasan rincian: | Poli-busa PE di antara masing-masing dua pelat baja; palet kayu dan kayu |
| Waktu pengiriman: | 10-30 hari setelah setoran diterima |
| Syarat-syarat pembayaran: | L/C,T/T |
| Menyediakan kemampuan: | 60 set per bulan |
|
Informasi detil |
|||
| Tempat asal | Cina | Nama merek | CEC TANKS |
|---|---|---|---|
| Sertifikasi | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Nomor model | W |
| Warna badan tangki: | Hijau tua / bisa custom | Integritas Korosi: | Bagus sekali |
| Ketebalan pelat baja: | 3mm hingga 12mm, tergantung pada struktur tangki | Ketahanan Kimia: | Bagus sekali |
| Ukuran Panel: | 2,4M * 1,2M | Mudah Dibersihkan: | Halus, mengkilap, inert, anti-adhesi |
| Menyoroti: | Kontraktor EPC untuk pengolahan POME,Pengolahan air limbah proses USR,Pengolahan POME di Nigeria |
||
Deskripsi Produk
Nigeria merupakan salah satu produsen minyak sawit terbesar di Afrika, dengan pabrik yang terkonsentrasi di sabuk minyak sawit selatan di negara bagian Imo, Edo, dan Cross River. Seiring dengan perluasan produksi, Pengolahan POME yang efektif menjadi penting untuk melindungi sumber daya air dan mendukung pembangunan berkelanjutan. Artikel ini mengeksplorasi bagaimana Kontraktor EPC profesional seperti Center Enamel memberikan Pengolahan POME yang komprehensif menggunakan Proses Upflow Solids Reactor (USR) yang dikombinasikan dengan Tangki Glass-Fused-to-Steel (GFS), memungkinkan pabrik di Nigeria untuk mengubah air limbah organik berkekuatan tinggi menjadi biogas terbarukan sambil mencapai kepatuhan lingkungan.
Industri minyak sawit Nigeria menghasilkan POME dalam jumlah besar selama ekstraksi minyak sawit mentah dari tandan buah segar (TBS). Tiga langkah produksi utama menghasilkan sebagian besar air limbah ini: pembilasan tandan buah segar, klarifikasi minyak sawit mentah yang diekstraksi termasuk stasiun pengepresan, pemisahan, dan tahap klarifikasi, serta pengepresan tandan buah kosong (EFB). Pemrosesan setiap ton TBS menghasilkan pembuangan 0,7–1 m³ POME dari pabrik. POME segar panas pada suhu 60–80 °C, asam dengan pH 3,3–4,6, dan merupakan cairan kental berwarna coklat dengan padatan, minyak dan lemak, COD, dan Kebutuhan Oksigen Biologis (BOD) yang tinggi. Karena POME mengandung sejumlah besar nitrogen, fosfat, kalium, magnesium, dan kalsium, POME dapat menjadi pupuk yang baik untuk perkebunan kelapa sawit, tetapi operator pabrik harus melakukan pra-pengolahan POME sebelum dapat menerapkannya ke lahan pertanian.
Pengolahan POME yang Efektif di Nigeria mengikuti proses sistematis yang dirancang untuk melindungi sumber daya air sambil memulihkan energi terbarukan. Pengolahan dimulai dengan saringan jeruji mekanis yang menghilangkan padatan tersuspensi besar dan benda mengambang dalam air limbah, secara efektif mencegah peralatan selanjutnya tersumbat dan rusak. Pemisah minyak aliran horizontal secara khusus digunakan untuk menghilangkan gemuk dan minyak dari air limbah, mengadopsi desain aliran horizontal dan secara efektif mengurangi beban pada unit pengolahan selanjutnya dengan menetapkan waktu tinggal yang wajar. Tangki pengatur menyeimbangkan fluktuasi aliran, variasi suhu, dan tingkat pH, menciptakan kondisi yang konsisten untuk pencernaan anaerobik. Air limbah yang terkondisi kemudian memasuki reaktor USR di mana mikroorganisme memecah materi organik di lingkungan bebas oksigen, menghasilkan biogas kaya metana. Setelah pencernaan, efluen yang diolah menjalani stabilisasi lebih lanjut sebelum diterapkan dengan aman ke lahan pertanian sebagai pupuk.
Proses Upflow Solids Reactor (USR) adalah teknologi pencernaan anaerobik canggih yang direkayasa khusus untuk mengolah air limbah organik dengan kandungan padatan (TS: 3%~6%), menjadikannya sangat cocok untuk POME mentah. Volume USR ditentukan sesuai dengan beban volumetrik, yang harus ditentukan sesuai dengan jenis media, suhu, dan efisiensi penghilangan. Di bawah pencernaan suhu sedang, beban volumetrik POME harus 3~5 kg COD/(m³·d). Badan tangki USR harus vertikal dan silindris, dengan atap kedap udara. Di dalam reaktor, air limbah didistribusikan melalui sistem distribusi air dan mengalir ke atas melalui unggun padat di mana mikroorganisme anaerobik mencerna materi organik. Efluen yang diolah keluar melalui saluran keluar, sementara lumpur berlebih dikeluarkan dari sistem pembuangan lumpur unggun padat. Penampung gas mengumpulkan biogas yang dihasilkan selama pencernaan. Proses USR mencapai tingkat penghilangan COD yang tinggi sambil menawarkan produksi biogas yang stabil bahkan dengan kondisi umpan yang berfluktuasi.
Tangki Glass-Fused-to-Steel (GFS) berfungsi sebagai fondasi infrastruktur Pengolahan POME modern di Nigeria. Setelah pembakaran pada suhu tinggi 820°C–930°C, kaca cair bereaksi dengan permukaan pelat baja untuk membentuk ikatan inert dan anorganik, yang menggabungkan kekuatan dan fleksibilitas baja dengan ketahanan korosi kaca yang luar biasa. Struktur lapisan ganda (2C2F) ini melindungi sisi interior dan eksterior dengan lapisan dasar dan lapisan permukaan yang diterapkan di setiap sisi. Tangki GFS banyak digunakan dalam bio-energi, penyimpanan air minum, air limbah perkotaan, lindi TPA, pengolahan air limbah industri, dan aplikasi lainnya. Teknologi Glass-Fused-to-Steel adalah teknologi pelapisan premium di pasar tangki penyimpanan, dan tangki GFS disertifikasi sesuai standar WRAS, FDA, ISO, NSF, dan EN ISO 28765. Perakitan modular yang dibaut memungkinkan pemasangan cepat di lokasi tanpa pengelasan, dengan masa pakai lebih dari 30 tahun.
Pabrik minyak sawit di Nigeria mendapat manfaat dari beragam solusi penyimpanan dan penutup yang disesuaikan dengan persyaratan pengolahan spesifik. Center Enamel menawarkan Tangki GFS yang memberikan ketahanan korosi unggul untuk lingkungan yang agresif. Tangki Baja Galvanis memberikan perlindungan yang kuat dan tahan aus melalui proses galvanisasi. Tangki Fusion Bonded Epoxy (FBE), yang dikembangkan dengan AkzoNobel, memberikan teknologi pelapisan inovatif. Tangki Baja Tahan Karat AISI 304/316 berkualitas tinggi memenuhi persyaratan ketat untuk aplikasi yang menuntut. Pilihan penutup meliputi Atap Kubah Geodesik Aluminium untuk ketahanan korosi dan kemampuan bentang lebar; Atap Glass-Fused-to-Steel untuk struktur bertekanan kedap udara yang cocok untuk pengendalian bau; Atap Membran Tunggal dan Ganda yang dioptimalkan untuk pencernaan anaerobik dan pengumpulan biogas; Atap Dek Palung Aluminium untuk penyimpanan air yang ekonomis; Atap Baja Tahan Karat untuk kinerja anti-korosi yang unggul; dan Atap FRP untuk aplikasi yang tidak kedap udara.
Pengolahan POME yang komprehensif membutuhkan peralatan pendukung terintegrasi untuk operasi yang andal. Penampung Gas menyediakan penyimpanan biogas yang aman dan andal. Sistem Laguna/Membran Hitam menawarkan penyimpanan berkapasitas besar yang ekonomis untuk efluen yang diolah. Boiler Air Panas menjaga suhu pencernaan yang optimal. Sistem Obor Darurat memastikan manajemen tekanan biogas yang aman. Pompa Angkat dirancang khusus untuk menangani air limbah berkadar padatan tinggi. Tangki Dehidrasi dan Desulfurisasi memurnikan biogas dengan menghilangkan kelembaban dan hidrogen sulfida yang korosif. Mesin Pengering Lumpur Sekrup memberikan pemisahan padat-cair yang efisien, meminimalkan volume lumpur dan biaya pembuangan. Setiap komponen peralatan berkontribusi pada sistem pengolahan yang lengkap dan efisien yang memaksimalkan pemulihan energi dari POME.
Sebagai Kontraktor EPC profesional, Center Enamel memberikan solusi Pengolahan POME yang komprehensif untuk pabrik minyak sawit di Nigeria. Perusahaan menyediakan layanan rekayasa, pengadaan, dan konstruksi penuh, mengelola proyek dari konsep hingga komisioning. Dengan sertifikasi termasuk CE/EN1090, ISO 9001, NSF61, WRAS, dan EN28765, jaminan kualitas dipertahankan di seluruh pelaksanaan proyek. Standar desain menggabungkan persyaratan AWWA D103, OSHA, EN28765, dan EuroCode. Pendekatan komprehensif Center Enamel meliputi:
- Desain sistem yang disesuaikan berdasarkan karakteristik air limbah spesifik lokasi dan tujuan pengolahan
- Rekayasa profesional untuk reaktor USR, tangki pengasaman, dan sistem bantu
- Tangki GFS berkualitas tinggi dengan ketahanan korosi dan masa pakai 30+ tahun
- Sistem pengumpulan, pemurnian, dan pemanfaatan biogas yang lengkap
- Pengawasan pemasangan di lokasi dengan kepatuhan keselamatan ISO dan OSHA
- Startup biologis, pengujian kinerja, dan pelatihan operator
- Koordinasi yang mulus dengan kontraktor lokal dan pemasok internasional
Pengolahan POME di Nigeria telah berkembang dari pembuangan sederhana menjadi proses canggih yang menghasilkan energi terbarukan. Tangki GFS menyediakan penahanan yang kuat untuk Proses USR, dengan ketahanan korosi dan konstruksi modular yang memungkinkan pemasangan cepat. Proses USR mencapai efisiensi penghilangan yang tinggi sambil mengubah polutan organik menjadi biogas yang berharga. Sebagai Kontraktor EPC profesional, Center Enamel memberikan solusi satu atap yang lengkap untuk pabrik minyak sawit di Nigeria, memastikan kepatuhan lingkungan dan pemulihan energi yang berkelanjutan.