-
Tangki Kaca Yang Dilelehkan Ke Baja (896)
-
Tangki Baja Tidak Berlemak (434)
-
Tangki epoxy yang terikat dengan fusi (660)
-
Tangki Baja Galvanis (321)
-
Atap Dome Aluminium (1346)
-
Tangki penyimpanan air limbah (280)
-
tangki baja las (457)
-
Kapal Tekanan (534)
-
Pencernaan Anaerobik (217)
-
Tangki Air Industri (424)
-
Tangki baja berlapis kaca (180)
-
Tangki Baja Berbolt (389)
-
Tangki Penyimpanan Lumpur (115)
-
Tangki Penyimpanan Biogas (173)
-
Tangki Penyimpanan Leachate (133)
-
Tangki penyimpanan air pertanian (179)
-
Tangki Air Api (166)
-
Silos Gudang Gandum (146)
-
Proyek Biogas (424)
-
Proyek Pengolahan Air Limbah (1882)
-
Atap Membran Ganda (223)
|
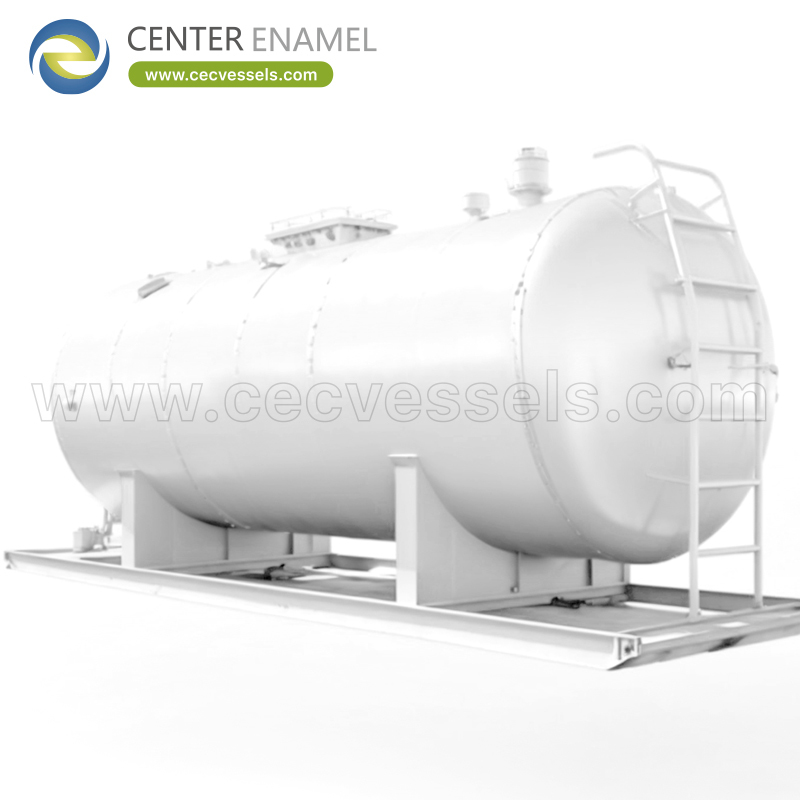
Bagaimana Langkah Fabrikasi Pembuatan Bejana Tekan Dijelaskan
| Tempat asal: | Cina |
| Nama merek: | Center Enamel |
| Sertifikasi: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Kuantitas min Order: | 1 Set |
| Harga: | 2000 |
| Waktu pengiriman: | 2 bulan |
| Syarat-syarat pembayaran: | L/C,T/T |
| Menyediakan kemampuan: | 200 set/hari |
|
Informasi detil |
|||
Deskripsi Produk
Bagaimana Bejana Tekan Dibuat Langkah Fabrikasi Dijelaskan
Sebuah bejana tekan dibuat dengan mengubah pelat bersertifikat dan kepala yang dibentuk menjadi batas tekanan yang sesuai dengan kodemelalui urutan terkontrol: pemotongan, pembentukan, pengelasan, pemeriksaan, perlakuan panas, pengujian, dan dokumentasi.
Panduan ini mengikuti rute tersebut langkah demi langkah dan menunjukkan di mana kualitas dibangun — karena catatan inspeksi di akhir hanya sebaik operasi yang menghasilkannya.
Penerimaan Material Dan Ketertelusuran
Fabrikasi dimulai dengan pelat, kepala, tempa, dan nosel yang membawa sertifikat pabrik. Toko memverifikasi grade dan dimensi serta menetapkan identitas sehingga setiap bagian dapat dilacak dari bejana jadi kembali ke sertifikatnya.
Ketertelusuran adalah dasar dari semua yang mengikuti. Jika material tidak dapat dilacak, perhitungan ketebalan tidak dapat ditunjukkan cocok dengan baja yang sebenarnya digunakan.
Pemotongan, Penandaan, Dan Pembentukan
Pelat dipotong sesuai dimensi yang dikembangkan untuk setiap bagian selubung, tepi disiapkan untuk pengelasan, dan bagian selubung digulung ke diameter yang dibutuhkan. Kepala dibentuk dengan menekan atau memutar sesuai geometri yang ditentukan.
Arah penggulungan, offset sambungan, dan toleransi pembentukan penting, karena memengaruhi cara bagian tersebut berperilaku di bawah tekanan dan seberapa baik bagian tersebut pas saat perakitan.
Pemasangan Dan Pengelasan
Bagian selubung dan kepala dipasang bersama pada jig atau rol, dengan celah dan keselarasan yang terkontrol, kemudian dilas sambungan memanjang dan melingkar. Bagian internal, nosel, dan penyangga dipasang sesuai prosedur yang terkualifikasi.
Pengelasan dilakukan oleh juru las yang terkualifikasi menggunakan prosedur yang terkualifikasi, dengan parameter yang dikontrol dan dicatat. Sambungan memanjang biasanya menanggung beban tertinggi dan menerima pemeriksaan terdekat.
Perlakuan Panas Jika Diperlukan
Beberapa material dan ketebalan memerlukan perlakuan panas pasca-pengelasan untuk menghilangkan tegangan sisa dan memulihkan ketangguhan. Persyaratan berasal dari kode, material, dan layanan, bukan dari preferensi toko.
Siklus perlakuan dicatat dengan grafik dan harus sesuai dengan suhu dan waktu penahanan yang ditentukan. Melewatkan atau salah mencatatnya dapat membatalkan sifat mekanik yang diasumsikan oleh desain.
Pemeriksaan Non-Destruktif
Las diperiksa dengan metode yang disyaratkan oleh kode dan tingkat pemeriksaan yang ditentukan — pengujian radiografi, ultrasonik, partikel magnetik, atau penetran pewarna — dan setiap sambungan dihubungkan ke laporannya pada peta las.
Tingkat pemeriksaan yang dipilih pada desain memengaruhi efisiensi sambungan yang digunakan dalam perhitungan ketebalan, sehingga inspeksi adalah langkah kualitas dan masukan desain.
Pengujian Tekanan
Bejana yang selesai diuji tekan, biasanya secara hidrostatik, hingga tekanan uji yang disyaratkan oleh kode. Pengujian menunjukkan kekedapan kebocoran dan integritas seluruh batas tekanan dalam satu operasi terkontrol.
Pengujian pneumatik digunakan di mana air tidak dapat diterima, dengan kontrol keselamatan yang lebih ketat karena gas bertekanan menyimpan energi jauh lebih banyak. Metode dan hasil yang dipilih dicatat dalam buku data.
Pelat Nama, Penandaan, Dan Catatan Akhir
Setelah pengujian berhasil dan inspeksi resmi yang diperlukan, pelat nama dipasang dengan kondisi desain, tahun, identifikasi produsen, dan penandaan seperti stempel U atau tanda CE jika berlaku.
Laporan data mengumpulkan perhitungan, sertifikat, catatan las dan NDT, grafik perlakuan panas, dan hasil pengujian ke dalam satu file. File tersebut, bukan hanya pelat nama, adalah bukti kepatuhan.
Di Mana Kualitas Sebenarnya Dikendalikan
Inspeksi akhir tidak dapat mengkompensasi pembentukan yang buruk atau pengelasan yang tidak terkontrol. Titik penahanan — pemasangan, pra-pengelasan, pasca-pengelasan, pra-pengujian — memungkinkan masalah ditangkap saat masih murah untuk diperbaiki.
Pembeli dapat menilai toko dengan menanyakan bagaimana tahapan ini dikontrol dan dicatat. Catatan yang konsisten di berbagai bejana adalah tanda yang lebih baik daripada satu sertifikat yang mengesankan.
Tahap Fabrikasi Dan Catatannya
Tahap |
Aktivitas Utama |
Catatan yang Dihasilkan |
Penerimaan Material |
Pemeriksaan grade dan identitas |
Sertifikat pabrik / ketertelusuran |
Pembentukan |
Gulung selubung, bentuk kepala |
Pemeriksaan dimensi |
Pengelasan |
Sambungan dan pemasangan yang terkualifikasi |
WPS/PQR, daftar juru las, peta las |
Perlakuan panas |
Pelepasan tegangan jika diperlukan |
Grafik waktu-suhu |
Pemeriksaan |
RT / UT / MT / PT |
Laporan NDT |
Uji tekanan |
Hidro atau pneumatik |
Catatan Uji |
Pelepasan |
Penandaan dan persetujuan |
Laporan data / pelat nama |
Pemeriksaan Pembeli Dalam Fabrikasi
Titik Pemeriksaan |
Mengapa Penting |
Sertifikat Material |
Mengkonfirmasi grade yang digunakan |
Peta Las |
Menghubungkan sambungan ke pemeriksaan |
WPS / PQR |
Proses penyambungan yang terkualifikasi |
Grafik HT |
Mengkonfirmasi perlakuan panas |
Laporan NDT |
Memverifikasi integritas las |
Catatan Uji |
Membuktikan integritas tekanan |
Persetujuan Resmi |
Menutup rute kode |
Kesimpulan
Bejana tekan dibangun melalui rantai terkontrol dari material bersertifikat ke bagian yang dibentuk dan dilas, pemeriksaan, perlakuan panas, uji tekanan, dan dokumentasi akhir.
Kualitas dibuat di setiap tahap dan dibuktikan dengan catatan yang terhubung; saat menilai pemasok, lihat bagaimana tahapan tersebut dikontrol dan didokumentasikan daripada pada satu sertifikat.
Tentang Center Enamel
Center Enamel adalah produsen bejana tekan dan peralatan proses yang berbasis di China, memproduksi bejana tekan baja tahan karat dan baja karbon, separator, reaktor, penukar panas, dan tangki penyimpanan untuk aplikasi kimia, minyak dan gas, daya, makanan, farmasi, dan pengolahan air.
Perusahaan bekerja di bawah ASME VIII Div.1, GB/T 150, dan ISO 9001, dan dapat menyediakan penandaan CE/PED untuk pasar UE dengan ketertelusuran material, prosedur pengelasan yang terdokumentasi, NDT, dan pengujian hidrostatik dalam buku data yang dikirimkan.
- Sertifikasi: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Standar: ASME VIII Div.1, GB/T 150, EN 13445 jika diperlukan oleh pasar tujuan.
- Syarat komersial: Jumlah pesanan minimum 1 unit, waktu tunggu tipikal sekitar 2 bulan, L/C atau T/T.
Pertanyaan yang Sering Diajukan (FAQ)
Bagaimana bejana tekan dibuat?
Dari pelat yang dapat dilacak dan kepala yang dibentuk melalui pengelasan, pemeriksaan, perlakuan panas, pengujian tekanan, dan dokumentasi.
Apa langkah fabrikasi pertama?
Menerima dan memverifikasi material dengan sertifikat pabrik dan menetapkan ketertelusuran.
Mengapa ketertelusuran material penting?
Ini menghubungkan baja dalam bejana dengan grade yang digunakan dalam perhitungan desain.
Bagaimana kepala dibuat?
Dengan menekan atau memutar pelat sesuai geometri dan ketebalan kepala yang ditentukan.
Apa itu WPS / PQR?
Spesifikasi prosedur pengelasan dan catatan kualifikasinya, menunjukkan proses penyambungan yang dapat diterima.
Las mana yang paling kritis?
Biasanya sambungan memanjang, karena menanggung tegangan tekanan tertinggi.
Kapan perlakuan panas diperlukan?
Jika disyaratkan oleh kode, material, dan ketebalan untuk pelepasan tegangan atau ketangguhan.
Metode NDT apa yang digunakan?
Pengujian radiografi, ultrasonik, partikel magnetik, dan penetran pewarna sesuai spesifikasi.
Apa itu peta las?
Gambar yang memberi nomor pada sambungan dan menghubungkan masing-masing ke prosedur dan pemeriksaan.
Bagaimana bejana diuji?
Secara hidrostatik dalam banyak kasus, atau secara pneumatik dengan kontrol yang lebih ketat di mana air tidak dapat diterima.
Apa itu titik penahanan?
Tahap yang harus diperiksa dan diterima sebelum fabrikasi dilanjutkan.
Apa yang ada di pelat nama?
Kondisi desain, tahun, identifikasi produsen, dan penandaan yang berlaku.
Apa itu laporan data?
File yang mengumpulkan perhitungan, sertifikat, pemeriksaan, pengujian, dan persetujuan.
Bisakah inspeksi akhir memperbaiki fabrikasi yang buruk?
Tidak. Pemeriksaan menemukan cacat, tetapi kualitas dibangun selama pembentukan dan pengelasan.
Berapa lama waktu tunggu untuk sebuah bejana?
Sekitar dua bulan dari produsen China, tergantung pada kode, ukuran, dan cakupan inspeksi.
Saran CTA:Minta penawaran teknis dengan data tugas, tekanan, suhu, dan fluida Anda, atau diskusikan dasar kode dan biaya dengan insinyur Center Enamel.