-
Tangki Kaca Yang Dilelehkan Ke Baja (734)
-
Tangki Baja Tidak Berlemak (434)
-
Tangki epoxy yang terikat dengan fusi (592)
-
Tangki Baja Galvanis (321)
-
Atap Dome Aluminium (1336)
-
Tangki penyimpanan air limbah (237)
-
tangki baja las (457)
-
Kapal Tekanan (295)
-
Pencernaan Anaerobik (202)
-
Tangki Air Industri (349)
-
Tangki baja berlapis kaca (180)
-
Tangki Baja Berbolt (389)
-
Tangki Penyimpanan Lumpur (115)
-
Tangki Penyimpanan Biogas (173)
-
Tangki Penyimpanan Leachate (133)
-
Tangki penyimpanan air pertanian (179)
-
Tangki Air Api (166)
-
Silos Gudang Gandum (146)
-
Proyek Biogas (424)
-
Proyek Pengolahan Air Limbah (1430)
-
Atap Membran Ganda (223)

|
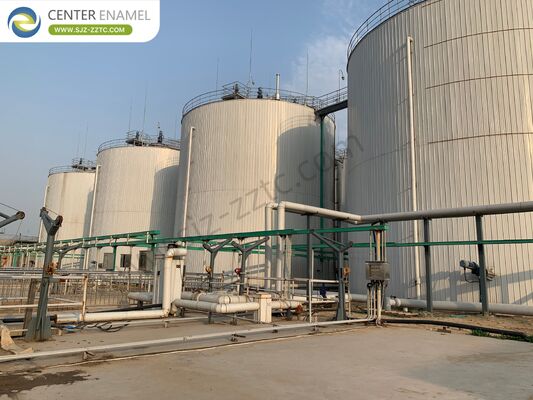
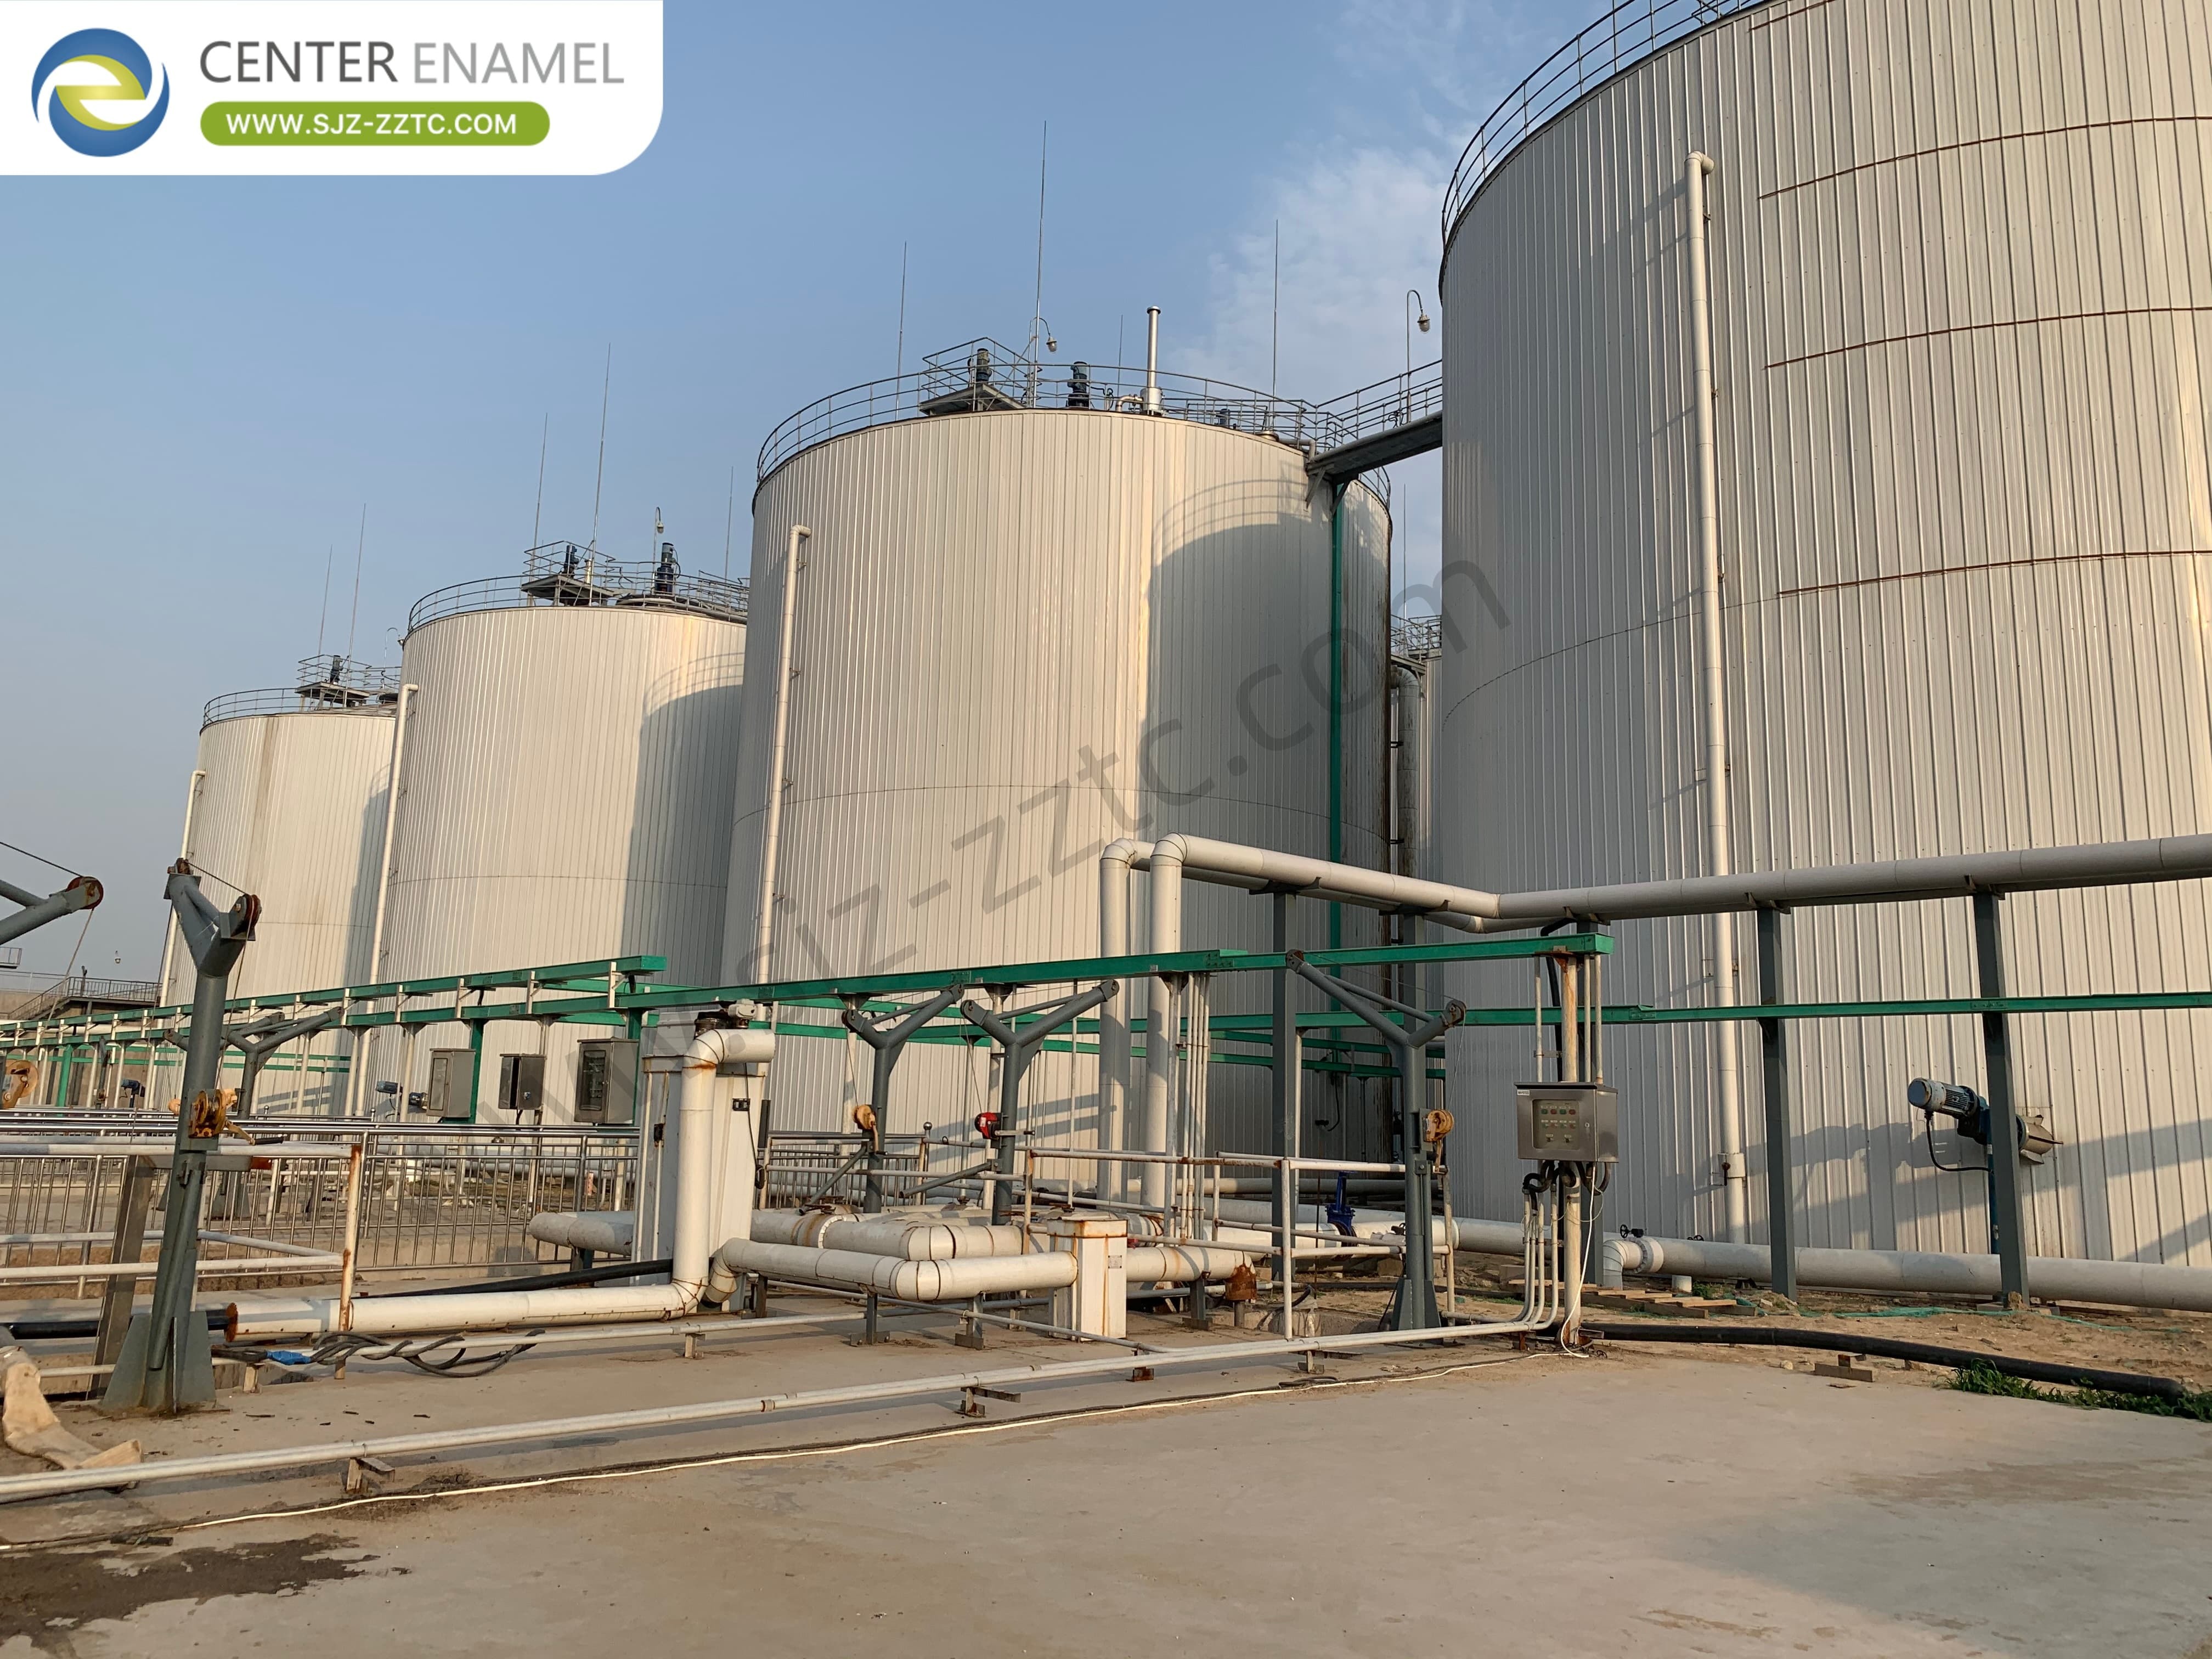
Pengolahan Air Limbah Minyak Sawit di Kamerun: Tangki GFS dan Proses USR
| Tempat asal: | Cina |
| Nama merek: | CEC TANKS |
| Sertifikasi: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Nomor model: | W |
| Kuantitas min Order: | 1set |
| Harga: | $5000~$20000 one set |
| Kemasan rincian: | Poli-busa PE di antara masing-masing dua pelat baja; palet kayu dan kayu |
| Waktu pengiriman: | 10-30 hari setelah setoran diterima |
| Syarat-syarat pembayaran: | L/C,T/T |
| Menyediakan kemampuan: | 60 set per bulan |
|
Informasi detil |
|||
| Tempat asal | Cina | Nama merek | CEC TANKS |
|---|---|---|---|
| Sertifikasi | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Nomor model | W |
| Warna badan tangki: | Hijau tua / bisa custom | Integritas Korosi: | Bagus sekali |
| Ketebalan pelat baja: | 3mm hingga 12mm, tergantung pada struktur tangki | Ketahanan Kimia: | Bagus sekali |
| Ukuran Panel: | 2,4M * 1,2M | Mudah Dibersihkan: | Halus, mengkilap, inert, anti-adhesi |
| Menyoroti: | Tangki GFS untuk pengolahan air limbah,Air limbah proses minyak sawit USR,proyek pengolahan air limbah di Kamerun |
||
Deskripsi Produk
Kamerun, sebagai produsen minyak sawit terbesar di Afrika dengan produksi tahunan 465.000 ton,menghadapi tantangan lingkungan yang signifikan dari limbah pabrik kelapa sawit (POME) yang dihasilkan oleh operasi penggilingan yang luasAir limbah organik yang kuat ini membutuhkan pengolahan yang efektif untuk memenuhi standar lingkungan sambil menawarkan kesempatan untuk pemulihan energi terbarukan melalui pencernaan anaerobik canggih.Artikel ini mengeksplorasi bagaimana Tangki Glass-Fused-to-Steel (GFS) dikombinasikan dengan Proses Upflow Solids Reactor (USR) memberikan solusi yang kuat untuk pabrik kelapa sawit Kamerun, mengubah limbah menjadi sumber biogas yang berharga sambil memastikan kepatuhan lingkungan dan mendukung pembangunan berkelanjutan di seluruh negeri.
Industri minyak sawit Kamerun menghasilkan POME yang cukup besar selama proses ekstraksi minyak, dengan pabrik terkonsentrasi di provinsi selatan dan barat.Pengolahan bungkus buah segar melalui pencucianPOME mentah ditandai dengan sifatnya yang asam (pH 3,3~4,6), suhu tinggi 60~80°C,dan kandungan organik tinggi dengan COD berkisar dari 44pH rendah POME disebabkan oleh adanya asam fenolik dan oksidasi asam organik,seperti yang ditunjukkan oleh kandungan asam lemak uap, termasuk asam asetatUntuk setiap ton bunga segar yang diproses, pabrik mengeluarkan sekitar 0,7 sampai 1 m3 POME.kalium, magnesium, dan kalsium, sehingga berpotensi berharga sebagai pupuk setelah perawatan yang tepat.
Pengolahan POME yang efektif mengikuti proses sistematis yang melindungi sumber daya air sambil memulihkan energi terbarukan.Pengolahan dimulai dengan layar batang mekanik yang menghilangkan benda padat besar yang tersuspensi dan puing-puing terapungKemudian pemisah minyak aliran horizontal digunakan untuk menghilangkan minyak dan lemak, mengurangi beban organik pada unit perawatan biologis.Tangki pengatur menyeimbangkan fluktuasi aliran, variasi suhu, dan tingkat pH, menciptakan kondisi yang konsisten untuk pencernaan anaerob.Air limbah yang dikondisikan kemudian masuk ke reaktor USR di mana mikroorganisme memecah zat organik dalam lingkungan bebas oksigenSetelah pencernaan,limbah yang diobati mengalami stabilisasi lebih lanjut melalui kolam aerobik atau stabilisasi sebelum diterapkan ke lahan pertanian dengan aman sebagai pupuk atau dibuang untuk memenuhi standar lingkungan.
Proses Upflow Solids Reactor (USR) adalah teknologi pencernaan anaerob yang sangat efektif untuk mengobati air limbah organik dengan kandungan padatan antara 3% dan 6%,membuatnya cocok untuk POME mentahDalam proses USR, air limbah didistribusikan secara merata di bagian bawah tangki reaktor vertikal, silinder, kedap udara melalui sistem distribusi air yang dirancang khusus.Saat cairan mengalir ke atas, ia melewati tempat tidur padat dari zat padat anaerob dimana mikroorganisme mencerna bahan organik dan menghasilkan biogas.sementara lumpur berlebih dibuang secara berkala dari dasar tangki. Center Enamel menentukan volume reaktor berdasarkan beban volumetrik, biasanya 3 ¢ 5 kg COD / ((m3 · d) untuk POME di bawah kondisi pencernaan mesophilic (35 ¢ 37 ° C). Proses USR menawarkan beberapa keuntungan:retensi zat padat yang tinggi tanpa perlu peralatan pemisahan eksternal yang mahal, produksi biogas yang stabil bahkan dengan kondisi pakan yang berfluktuasi, dan konsumsi energi yang rendah.
Tangki Glass-Fused-to-Steel (GFS) menyediakan solusi penahan yang ideal untuk sistem pengolahan POME di lingkungan tropis yang menantang di Kamerun.Tangki GFS menciptakan keras, penghalang inert yang tahan terhadap cairan dan uap, menawarkan dampak yang sangat baik dan ketahanan abrasi.Lapisan GFS menunjukkan ketahanan yang kuat terhadap alga dan pertumbuhan bakteri dan tidak terpengaruh oleh sinar UV. Pengaturan modular dan bolted mereka memungkinkan pemasangan cepat di tempat tanpa pengelasan, sangat menguntungkan untuk lokasi pabrik terpencil di Kamerun.membuat mereka ideal untuk aplikasi air limbah yang menuntutDengan prestasi yang terbukti selama beberapa dekade dan umur layanan yang melebihi 30 tahun, tangki GFS memberikan daya tahan jangka panjang dan persyaratan pemeliharaan minimal.
Pabrik kelapa sawit Kamerun mendapat manfaat dari berbagai solusi penyimpanan dan penutup yang disesuaikan dengan kebutuhan pengolahan khusus.Center Enamel menawarkan Tangki GFS memberikan ketahanan korosi yang superior untuk lingkungan yang agresifTangki Baja Galvanis memberikan perlindungan yang tangguh dan tahan aus melalui proses galvanisasi. Tangki Fusion Bonded Epoxy (FBE), yang dikembangkan bersama AkzoNobel, menyediakan teknologi pelapis yang inovatif.Tangki baja tahan karat AISI 304/316 berkualitas tinggi memenuhi persyaratan yang ketat untuk aplikasi yang menuntutOpsi penutup termasuk Atap Dome Geodetik Aluminium untuk ketahanan korosi dan kemampuan rentang lebar; Atap Kaca-Fused-ke-Baja untuk struktur bertekanan udara yang cocok untuk pengendalian bau;Atap Single dan Double Membrane dioptimalkan untuk pencernaan anaerobik dan pengumpulan biogas; Atap Dek Trough Alloy Aluminium untuk penyimpanan air yang ekonomis; Atap Baja Tidak Berlemak untuk kinerja anti korosi yang unggul; dan Atap FRP untuk aplikasi yang tidak kedap udara.
Pengolahan POME yang komprehensif membutuhkan peralatan pendukung terintegrasi untuk operasi yang dapat diandalkan.Laguna/Sistem Membran Hitam menawarkan penyimpanan kapasitas besar yang ekonomis dari limbah yang diobati. Boiler air panas mempertahankan suhu pencernaan mesophilic optimal untuk pabrik Kamerun. Sistem obor darurat memastikan manajemen tekanan biogas yang aman dan keandalan proses.Pompa Angkat Mengatasi air limbah padat dengan efektif. Tangki Dehidrasi dan Desulfurisasi memurnikan biogas dengan menghilangkan kelembaban dan korosif hidrogen sulfida. Mesin Pengering Limbah Sekrup menyediakan pemisahan cair-padat yang efisien,meminimalkan volume lumpur dan biaya pembuanganSetiap komponen peralatan berkontribusi pada sistem perawatan yang lengkap dan efisien yang memaksimalkan pemulihan energi dari POME.
Center Enamel berfungsi sebagai Kontraktor EPC yang tepercaya yang menyediakan solusi perawatan POME yang komprehensif untuk industri kelapa sawit Kamerun.Perusahaan memberikan layanan lengkap turnkey yang mencakup desain teknikDengan sertifikasi termasuk CE/EN1090, ISO 9001, NSF61, WRAS, dan EN28765, jaminan kualitas dipertahankan sepanjang pelaksanaan proyek.Standar desain menggabungkan AWWA D103, OSHA, EN28765, dan EuroCode. Pendekatan komprehensif Center Enamel meliputi:
- Studi penilaian dan karakterisasi situs yang disesuaikan dengan kondisi tropis Kamerun
- Pemilihan teknologi anaerobik yang tepat (USR untuk aplikasi padatan tinggi)
- Teknik rinci reaktor USR, tangki, dan sistem bantu
- Manajemen konstruksi sipil dan mekanik
- Pemasangan peralatan dan integrasi sistem
- Pemberhentian biologis dan pengujian kinerja
- Pelatihan operator untuk operasi berkelanjutan
- Dukungan purna jual yang komprehensif
Pengolahan limbah pabrik kelapa sawit di Kamerun merupakan kesempatan penting untuk pembangunan berkelanjutan.Tangki GFS menyediakan penahanan yang kuat untuk Proses USR dengan ketahanan korosi yang luar biasa dan pemasangan cepatProses USR mencapai efisiensi penghapusan organik yang tinggi saat memproduksi biogas untuk pembangkit listrik atau bahan bakar boiler.Center Enamel memberikan solusi lengkap yang memungkinkan pabrik kelapa sawit Kamerun memenuhi peraturan lingkungan, menghasilkan energi terbarukan, dan menciptakan nilai ekonomi jangka panjang melalui pendekatan ekonomi sirkular untuk pengelolaan limbah organik.